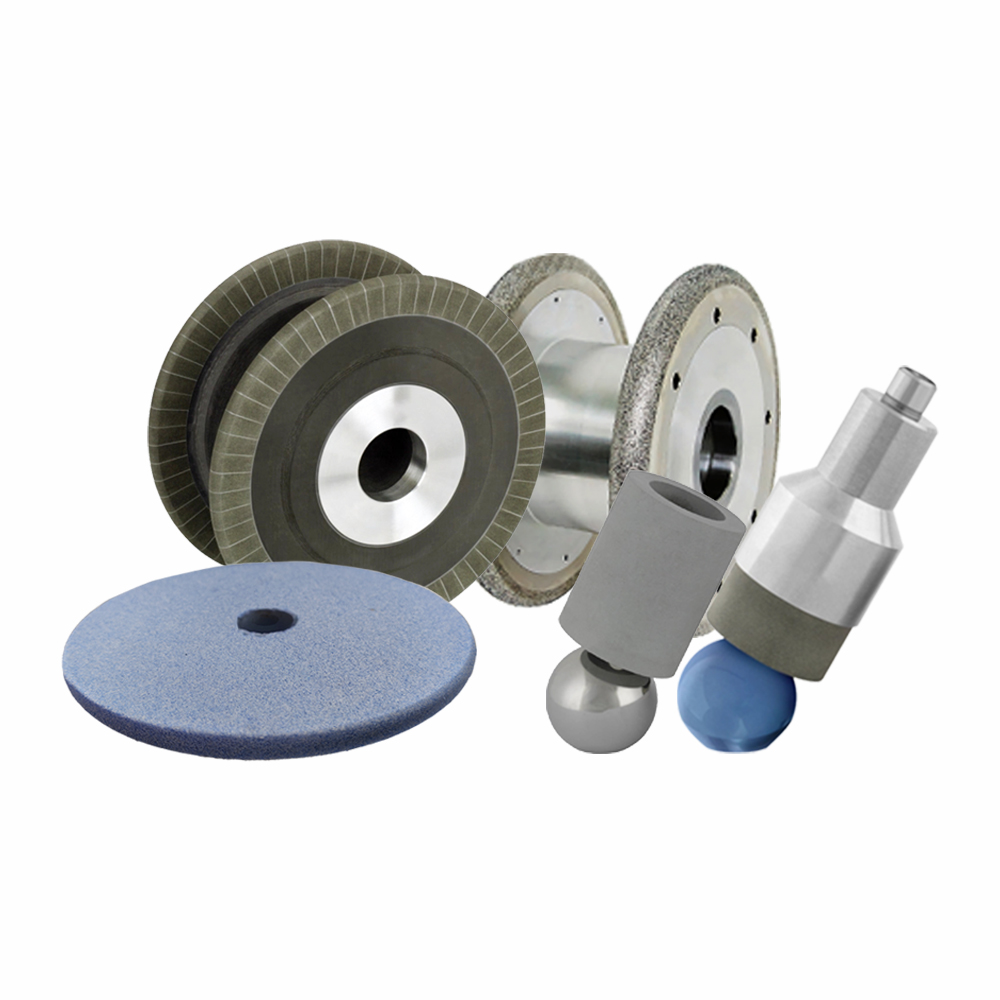
Rectificarea cilindrică exterioară reprezintă elementul esențial al fabricației de precizie pentru componente simetrice în rotație—cuprinzând arbori de transmisie auto până la palete de turbină aerospace—oferind toleranțe submicronice (±1μm) și finisaje superficiale extrem de fine (Ra <0,05μm). Eficiența acestui proces critic depinde în mod intrinsec de caracteristicile de performanță ale discului abraziv. Zhengzhou Ruizuan, un lider în tehnologia abrazivă, oferă un portofoliu complet integrat de produse conceput pentru a răspunde diverselor cerințe de prelucrabilitate a materialelor și de precizie: discuri abrazive PCD pentru rectificare exterioară, discuri abrazive CBN pentru rectificare exterioară și discuri abrazive convenționale pentru rectificare exterioară. Acest studiu tehnic detaliază știința materialelor, parametrii de performanță, aplicațiile vizate și compatibilitatea proceselor pentru fiecare soluție, oferind inginerilor de producție posibilitatea de a optimiza productivitatea, precizia și eficiența costurilor.
Portofoliul de vârfuri externe Ruizuan: Proiectat meticulos pentru aplicații de rectificare specifice ngineered pentru scenarii de prelucrare vizate fiecare configurație de vârf este realizată cu precizie pentru a valorifica proprietățile intrinseci ale materialului abraziv, asigurând o compatibilitate sinergetică cu materialele piesei prelucrate, construcțiile termice și obiectivele de precizie dimensională.
Fiecare configurație de vârf este realizată cu precizie pentru a valorifica proprietățile intrinseci ale materialului abraziv, asigurând o compatibilitate sinergetică cu materialele piesei prelucrate, construcțiile termice și obiectivele de precizie dimensională.
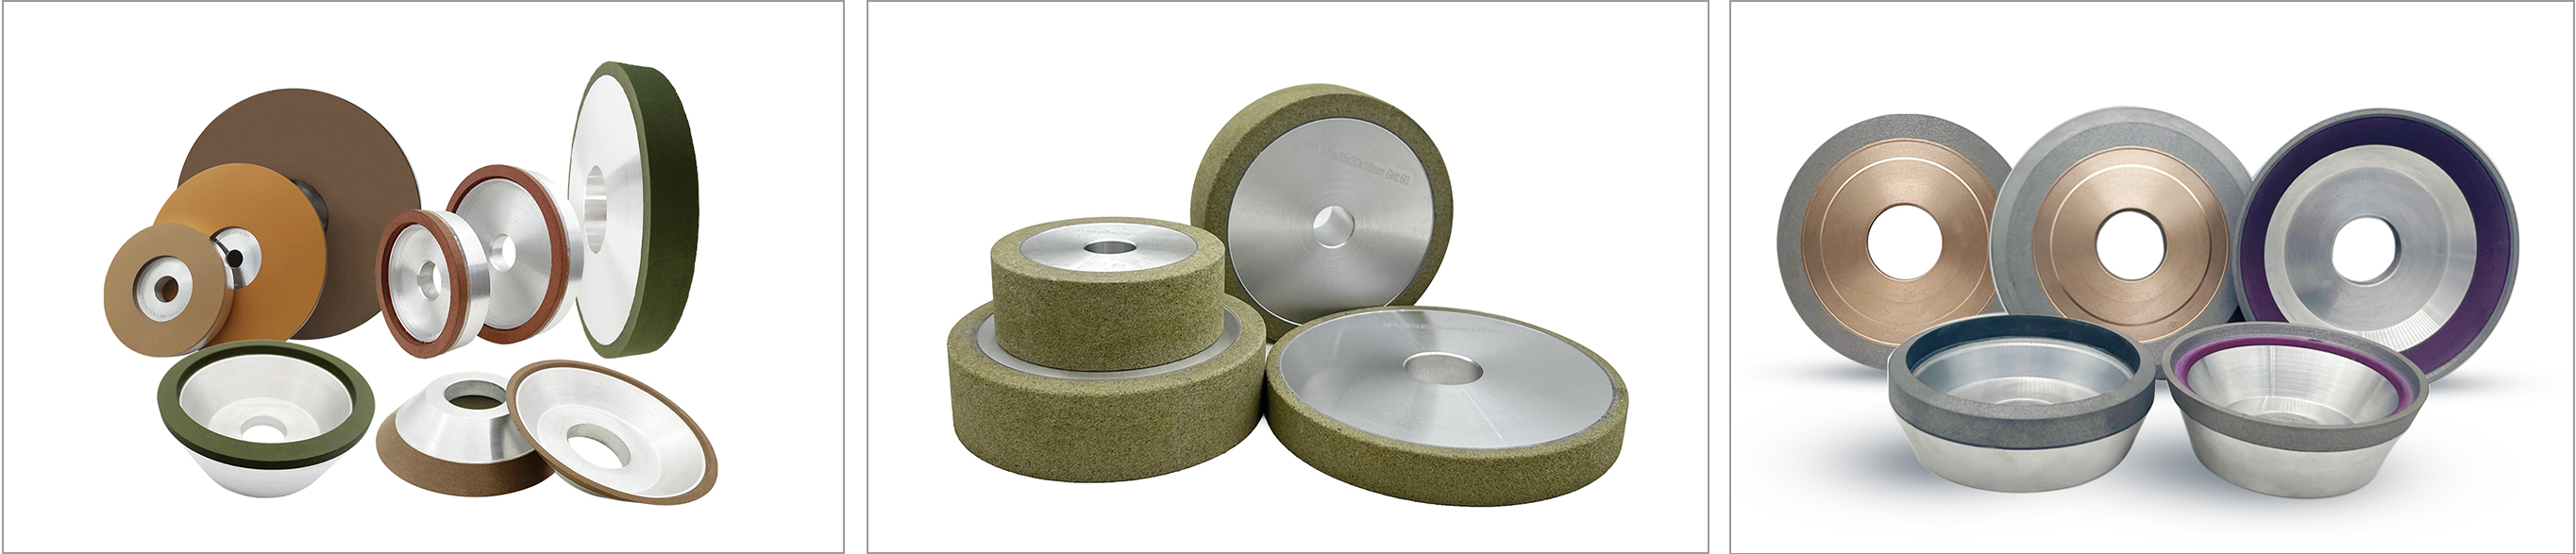
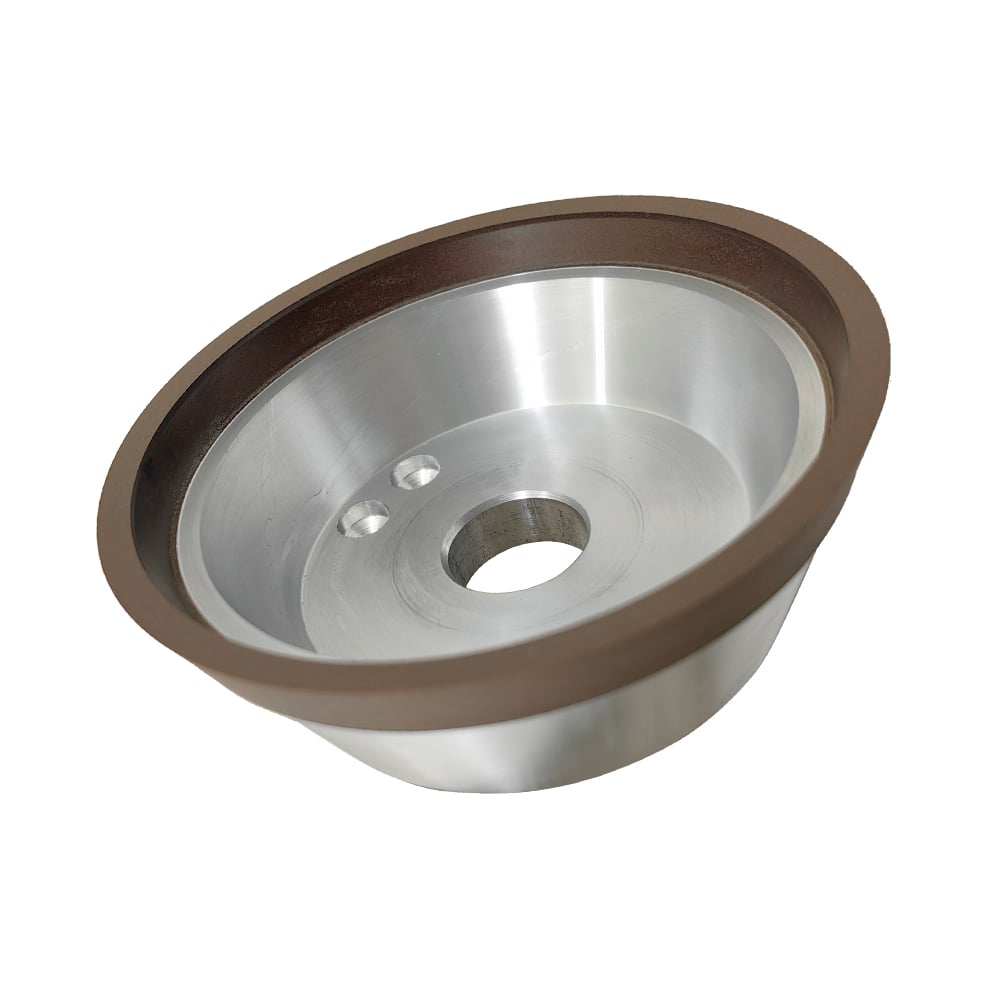
1. Vârfuri externe diamant: Vârful pentru prelucrarea materialelor neferoase și superdure
Diamantul — care deține o duritate excepțională Vickers de 5.000 HV, cea mai ridicată dintre abrazivele naturale — se afirmă ca un instrument indispensabil pentru prelucrarea materialelor care rezistă la abrazivele convenicuale. Spre deosebire de CBN, diamantul nu prezintă reactivitate chimică cu aliajele pe bază de fier, ceea ce îl face superior pentru aplicații neferoase, depășind abrazivele tradiționale în ceea ce privește stabilitatea dimensională și durata de viață în funcțiune.
Opțiuni avansate de matriță de liant
•Legământ de Rezină : Facilitează o energie specifică redusă de rectificare (SGE) și un prejudiciu termic minim, ideal pentru materiale sensibile la căldură precum aliajele de titan și materialele compozite.
•Legătură Vitrificată : Oferă o retenție excepțională a formei (abaterea profilului ≤0,002 mm) și o rezistență ridicată la uzură, optimizată pentru profilarea precisă și aplicațiile cu toleranțe strânse.
•Legătură metalică (electrodepusă/brazată) : Proiectat pentru eliminarea intensivă a materialului (rate de îndepărtare până la 30 cm³/min) și prelucrarea agresivă a substraturilor supradure.
Materiale țintă și aplicații critice
•Aliaje neferoase :Aluminiu (6061-T6), titan (Ti-6Al-4V), cupru (C11000) și compozitele acestora. Utilizat în canalele segmenților de piston auto, arbori rotorici din titan pentru aeronautică și carcase electronice de înaltă precizie.
• Materiale supradure :Carbura de wolfram (WC-Co 8%), ceramice din alumină-zirconiu (Al₂O₃-ZrO₂) și semifabricate PCD/PCBN. Utilizate la prelucrarea inserțiilor interschimbabile din carbide, implanturi bioceramice și mandrine pentru waferi semiconductori (planeitate ≤2 μm).
• Materiale compozite armate cu fibră :Polimeri armat cu fibră de carbon (CFRP) și polimeri armat cu fibră de sticlă (GFRP). Esențiali pentru panourile structurale din industria aerospațială, minimizând delaminarea (≤50μm) și smulgerea fibrelor în timpul rectificării la viteză mare.
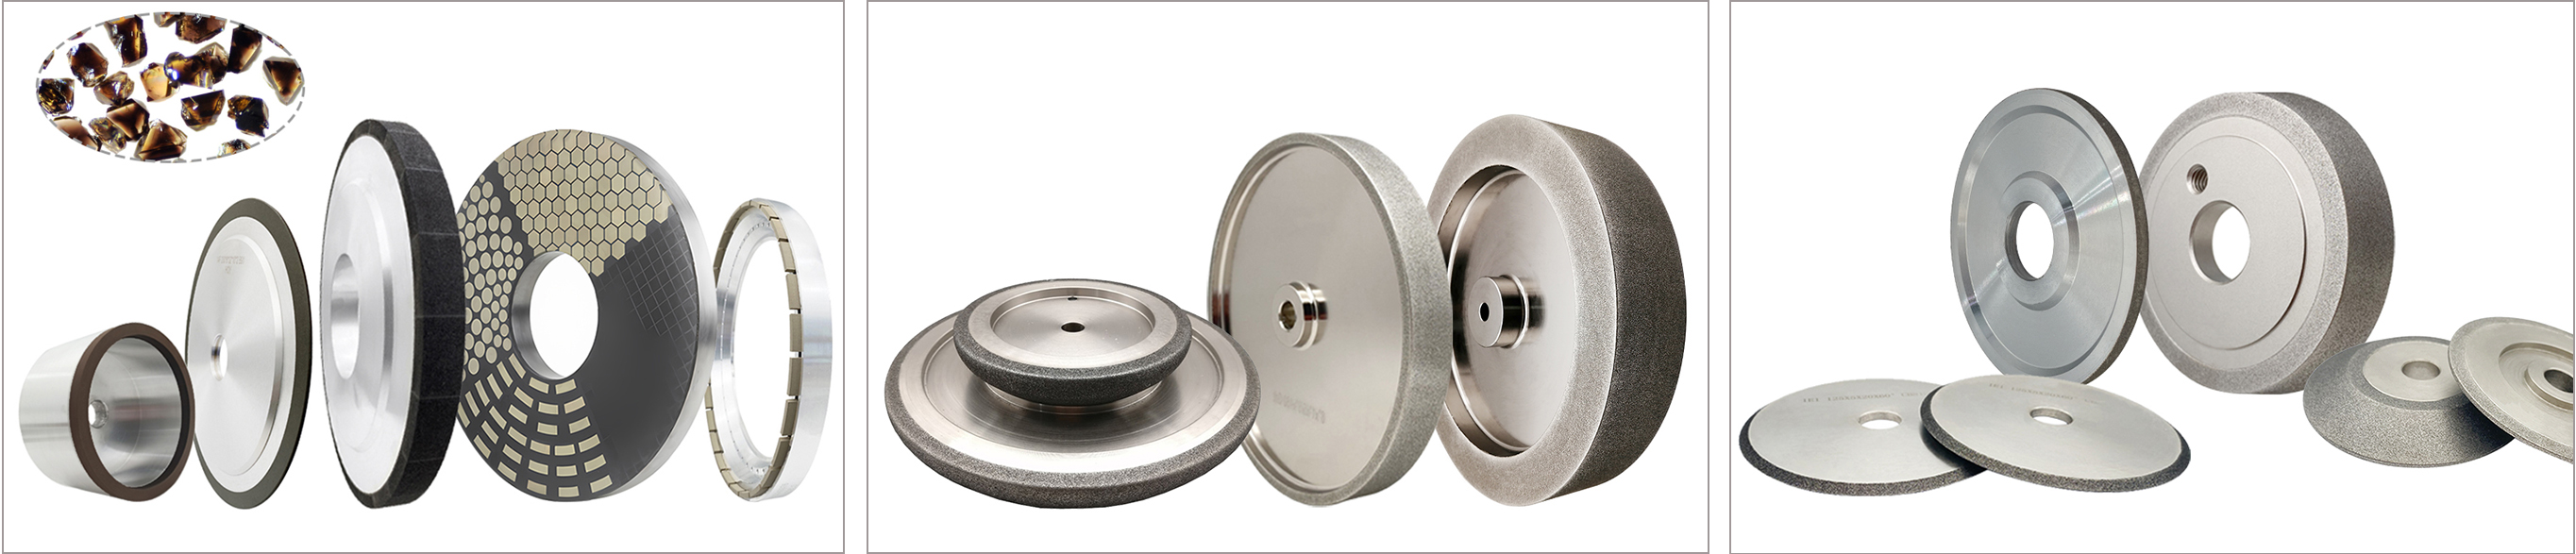
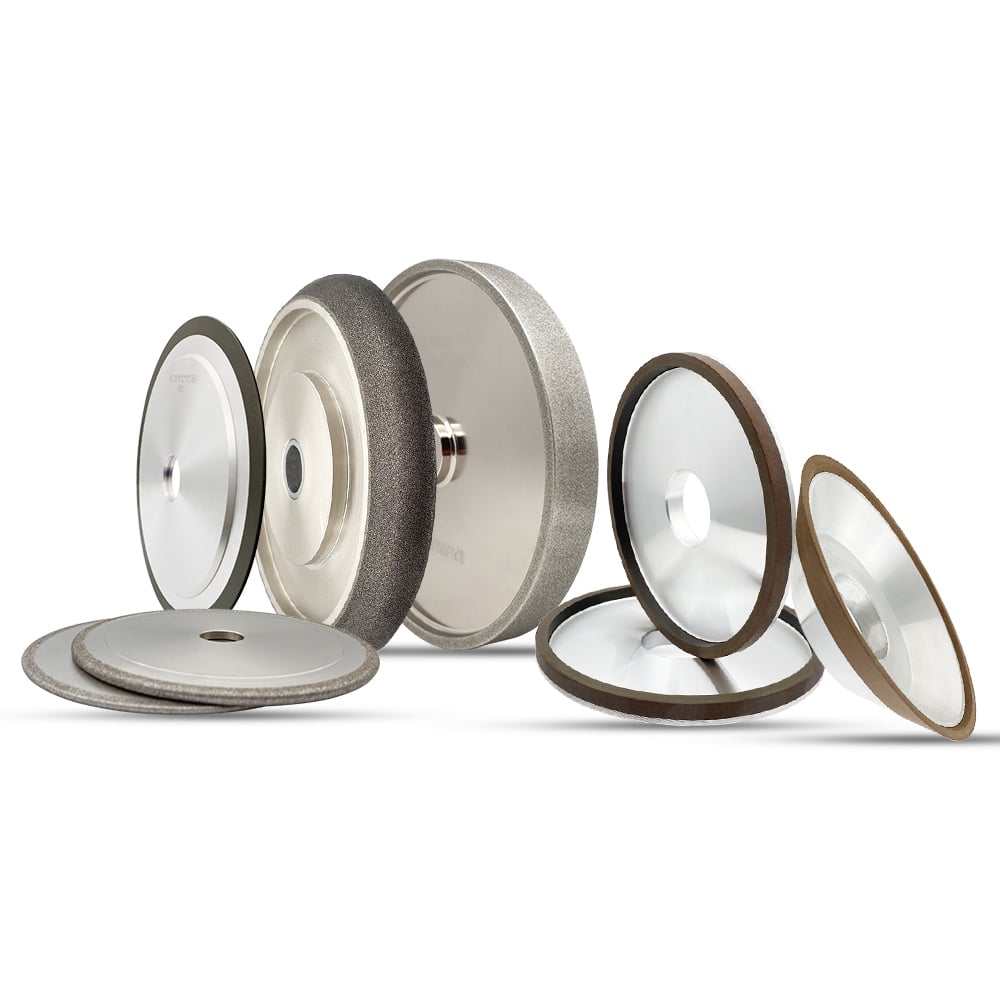
2. Roți abrazive CBN exterioare: Alegerea definitivă pentru metale feroase călite
Nitru de bor cubic (CBN) — sintetizat prin procesare la înaltă presiune și temperatură (HPHT) — se impune ca abraziv optim pentru metalele feroase călite (≥50 HRC). Principalele avantaje includ inerția chimică față de fier (eliminând uzura abrazivă prin difuziune), stabilitate termică excepțională (temperaturi de funcționare până la 1.300°C) și tenacitate superioară la rupere comparativ cu diamantul.
Factori de diferențiere a performanței
•Rezistență excepțională la uzurare : Depășește roțile pe bază de alumină cu 50–100 de ori în prelucrarea continuă a oțelului aliat de 60 HRC, reducând costurile de rectificare pe piesă cu 40% și schimbările de scule cu 80%.
•Menținerea preciziei dimensionale : Sistemele vitrificate și cu legare metalică mențin precizia dimensională (±0,5μm) pe parcursul unor serii de producție îndelungate (≥10.000 piese), ideale pentru profile complexe precum dinții de angrenaj în evoluție și caneluri.
Materiale țintă și aplicații critice
•Oțeluri călite : Oțel aliat (20CrMnTi, 58–65 HRC), oțel pentru scule (D2, H13) și oțel pentru rulmenți (GCr15). Utilizat la rectificarea angrenajelor de transmisie auto (toleranță de profil ±5μm), alezajelor de rulmenți (rotunjime ≤2μm) și sculelor de tăietoare din oțel rapid (HSS).
•Superaliaje : Inconel 718, Hastelloy X și aliaze ferroase de titan. Esențiale pentru prelucrarea paletelor de turbină aerospace (toleranță de profil de profil ±8μm) și componentele de combustie ale motoarelor.
•Fonte : Fontă ductilă austemperată (ADI) și fontă cenușie (HT300). Potrivite pentru producția în mare volum a blocurilor de motor, arbilor cotiți și carcaselor pentru mașini grele (rugozitatea suprafeței Ra ≤0,1μm).
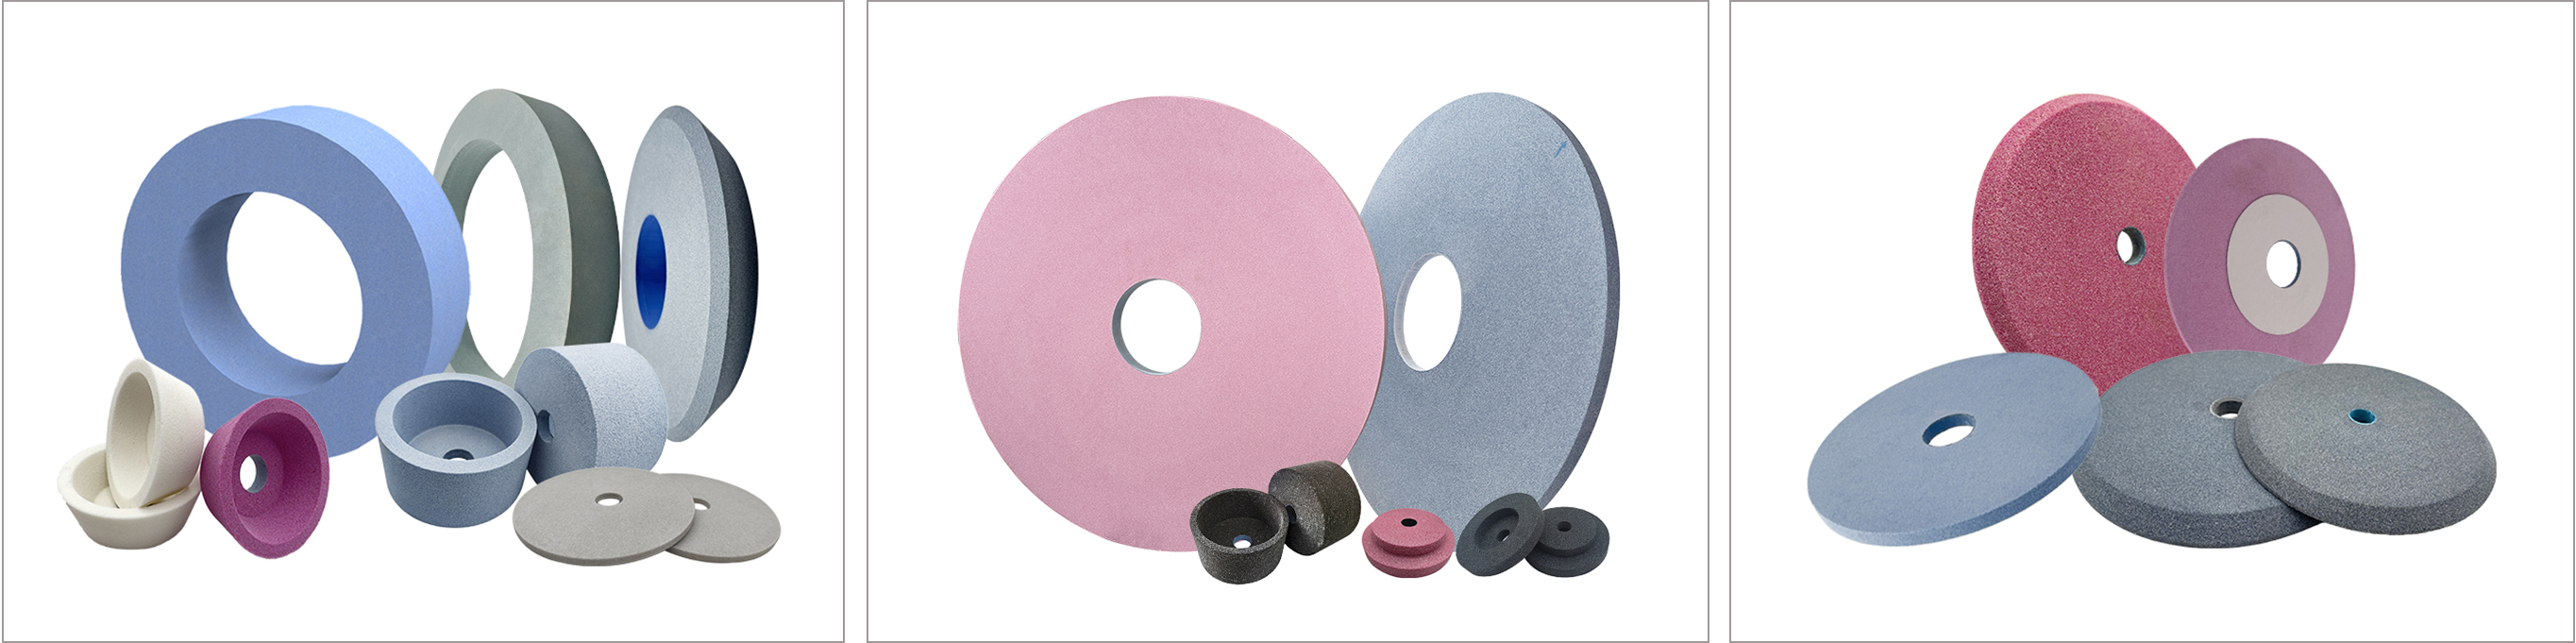
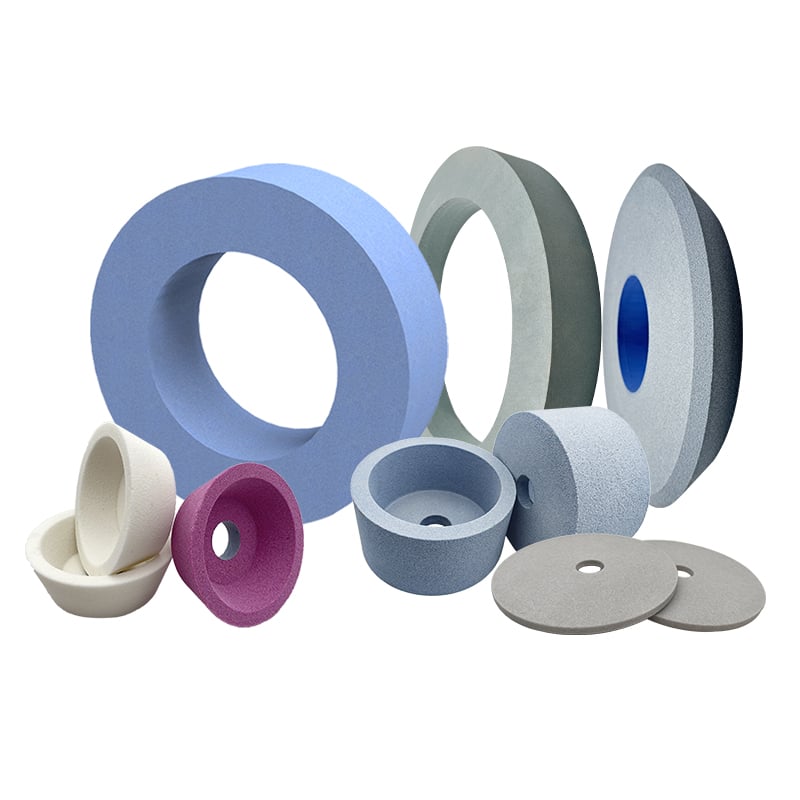
3. Roți de rectificare externe abrasive convenetrale: Soluție cost-eficientă pentru prelucrarea generală a materialelor fericioase
Pentru metale feroase neîndurite și aplicații cu cerințe reduse de precizie, discurile abrazive convenționale Ruizuan — formulate cu oxid de aluminiu (Al₂O₃) sau carbura de siliciu (SiC) — oferă o performanță fiabilă la un cost total de proprietate (TCO) competitiv.
Specificații Tehnice de Bază
•Versatilitate abrazivă :
Oxid de aluminiu (Al₂O₃): Optimizat pentru oțel moale și fontă (prelucrare ductilă, friabilitate scăzută).
Carbura de siliciu (SiC): Ideală pentru metale nonferoase și materiale fragile (duritate ridicată, muchii de tăiere ascuțite).
•Eficiență costurilor : Proiectate pentru producție de volum mic, prototipare sau rectificare generală, caracterizate prin întreținere simplă și înlocuire rapidă (timp de schimbare ≤5 minute).
Materiale și aplicații vizate
•Oțel moale (≤30 HRC) : Arbori din oțel carbon 45#, componente structurale și piese stampate din oțel cu conținut scăzut de carbon.
•Fontă (≤45 HRC) : Suporturi de motor din fontă cenușie, carcase de pompe și componente metalice decorative (finisaj superficial Ra ≤0,8μm).
•Metale neferoase de precizie redusă : Profile extrudate din aluminiu, țevi din cupru și piese turnate sub presiune din zinc (toleranță diametru ±0,05 mm).
Propunere cheie de valoare
Asigură un echilibru optim între performanță și cost pentru componentele necritice, fiind un element esențial în atelierele generale de fabricație și prelucrări mecanice.
Compatibilitate proces: Alinierea discurilor de rectificare cu metodele de prelucrare mecanică
Discurile de rectificare exterioară Ruizuan sunt proiectate cu precizie pentru a se integra perfect cu trei procese principale de prelucrare mecanică, fiecare adaptat geometriei componentelor, volumului de producție și cerințelor de precizie.
1. Rectificare cilindrică exterioară
•Mecanica proceselor : Discul de rectificare și semifabricatul se rotesc la viteze sincronizate (viteze periferice până la 80 m/s), discul avansând radial pentru a îndepărta materialul în incrementuri controlate.
•Compatibilitate disc : Discuri din diamant/CBN pentru componente de înaltă precizie; discuri abrazive clasice pentru piese universale.
•Metrice de performanță : Asigură o rotonditate ≤3μm, cilindricitate ≤5μm și o finisare superficială Ra 0,08μm pe căile de rulare din oțel GCr15; ideal pentru arbori, rulmenți și roți dințate cilindrice.
2. Rectificare exterioară fără vârfuri
•Mecanica proceselor : Piesa este susținută de o lamă de reazem de precizie (unghi 30–45°) între discul abraziv și discul de reglare, permițând producția în masă, automatizată (până la 500 de piese pe oră).
•Compatibilitate disc : Discuri CBN vitrificate pentru role din oțel călit; discuri diamantate din rășină pentru pene ceramice și dornuri.
•Metrice de performanță : Prelucrează role de rulmenți, pene dorn, tije de supapă auto cu toleranță de diametru ±0,002mm și finisare superficială Ra ≤0,05μm.
3. Rectificare exterioară de formă
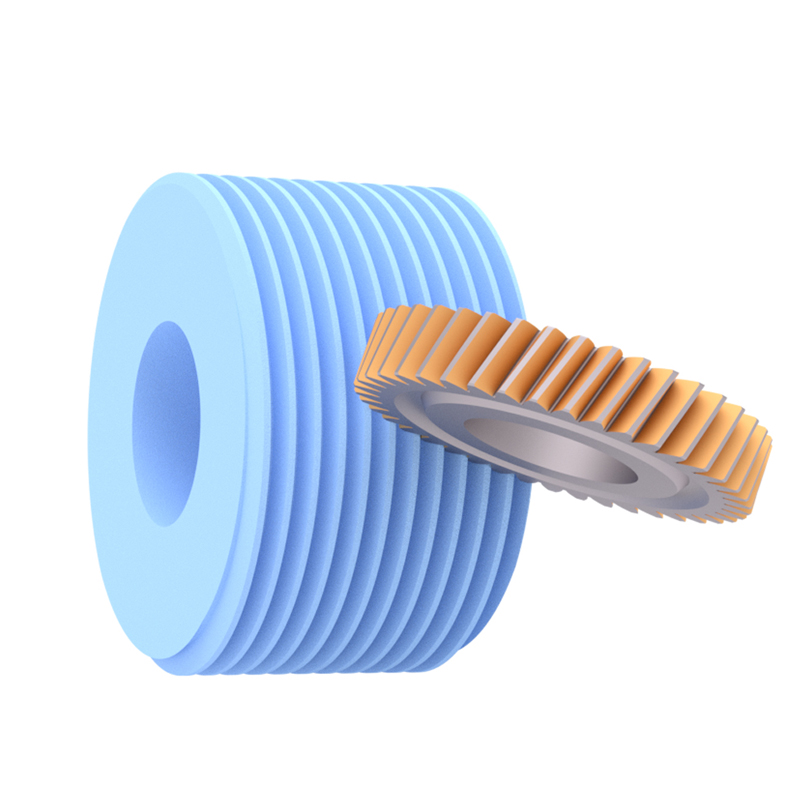
•Mecanica proceselor : Discul abraziv este profilat pentru a replica geometria complexă a piesei (de exemplu, dinți de angrenaj, caneluri, baze de palete de turbină), permițând prelucrarea într-o singură trecere a formelor complicate.
•Compatibilitate disc : Discuri CBN vitrificate pentru profile de angrenaje (evolvente sau cicloidal); discuri diamantate metalice pentru cavitați din carbide (finisare superficială Ra ≤0,02μm).
•Metrice de performanță : Menține toleranția de profil ±5μm la dinții de angrenaj din 20CrMnTi și ±8μm la baza palelor de turbină, eliminând operațiile secundare de finisare.
Precizie Redefinită: Soluțiile Ruizuan pentru Rectificare Externă
De la angrenaje din oțel durificat, la implanturi din bioceramică și arbori din oțel moale, portofoliul de abrazivi externi Ruizuan oferă performanță fără compromisuri, precizie la nivel de microni și eficiență cost-beneficiu, adaptate cerințelor actuale ale producției. Angajamentul nostru față de inovația în știința materialelor și optimizarea proceselor asigură faptul că fiecare disc este proiectat pentru a face față provocărilor specifice aplicației dumneavoastră — oferindu-vă avantajul necesar pentru a rămâne în fața concurenței pe o piață globală dinamică.
 EN
 Știri importante